Métallisation vs galvanisation : quelle protection en bord de mer ?
Deux procédés au zinc, deux logiques opposées, et trop souvent confondus dans les CCTP et les forums bricolage. Voici comment choisir techniquement — par ceux qui pratiquent la métallisation en classe C5M tous les jours au Pays Basque.
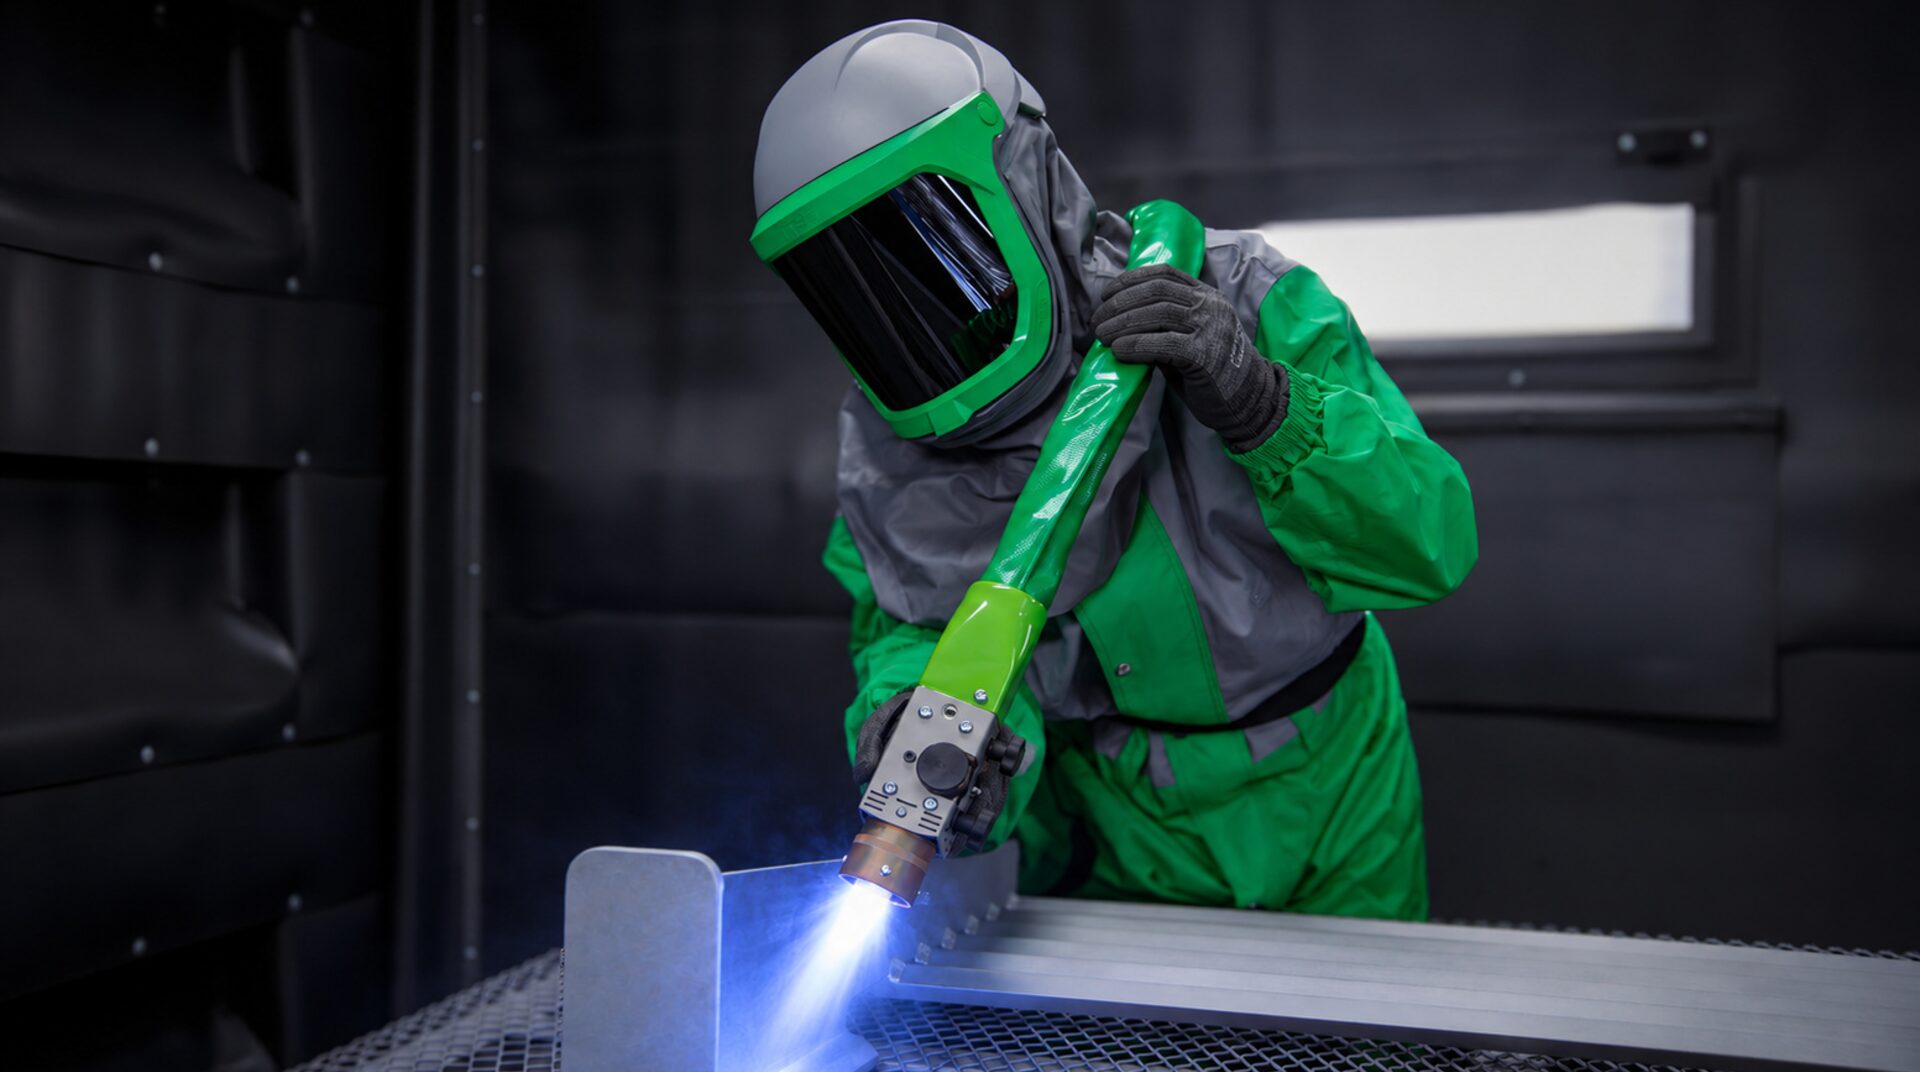
Galvanisation à chaud : la pièce est trempée dans un bain de zinc en fusion à 450 °C. Une solution éprouvée sur les pièces standardisées. Métallisation (ou « shoopage ») : le zinc fondu est projeté au pistolet, à température ambiante. Elle s'impose pour les grandes pièces (jusqu'à 8,5 m), les géométries complexes, les alliages sensibles à la chaleur et la retouche sur chantier. En classe C5M (bord de mer atlantique), les deux procédés protègent efficacement : le choix dépend de la pièce, non du milieu. Pour une durabilité maximale, le procédé duplex associe zinc et thermolaquage.
Deux procédés, deux logiques industrielles
La galvanisation à chaud (hot-dip galvanizing)
La pièce d'acier est plongée dans un bain de zinc liquide à 450 °C. Le zinc réagit chimiquement avec le fer en surface et forme des couches successives d'alliage zinc-fer (zêta, delta, gamma) puis une couche externe de zinc pur. Le résultat est une protection métallurgique liée chimiquement à l'acier — pas juste posée dessus.
Procédé standard de l'industrie depuis 1837. Optimisé pour les séries de pièces standardisées (poteaux, garde-corps, charpentes catalogue) qui rentrent dans les bains des usines de galvanisation (15-20 m en France).
La métallisation au zinc (zinc thermal spray)
Un fil de zinc pur est fondu dans un pistolet à arc électrique ou à flamme, et projeté en gouttelettes microscopiques sur la pièce. Les gouttelettes s'aplatissent en s'écrasant et forment un revêtement lamellaire, mécaniquement accroché au métal (ancrage par le sablage préalable).
Procédé né dans les années 1910, perfectionné pour les coques de bateaux et les pylônes EDF. À l'atelier d'Anglet, ce procédé permet de traiter des pièces jusqu'à 8,5 m de long, des assemblages soudés complexes et des aciers patrimoniaux qui ne peuvent être plongés dans un bain.
Dans les CCTP marchés publics, vous croiserez aussi le terme shoopage (du nom de Max Schoop, inventeur du procédé à flamme en 1909) ou métallisation par projection thermique. Tous désignent la même famille de procédés.
Pourquoi le zinc protège l'acier ?
Comprendre pourquoi les deux procédés fonctionnent change la lecture du comparatif. Le zinc protège l'acier de deux façons :
- Protection barrière : le zinc isole physiquement le métal de l'air et de l'eau salée.
- Protection cathodique (sacrificielle) : si une rayure expose l'acier, c'est le zinc qui rouille à sa place — il est plus électropositif que le fer. Tant qu'il reste du zinc autour, l'acier reste intact.
C'est la deuxième propriété qui rend ces procédés irremplaçables en bord de mer. Une simple peinture, même haut de gamme, n'a aucune protection cathodique : à la moindre rayure, l'eau salée s'infiltre, l'acier rouille, et la rouille fait cloquer la peinture par en-dessous. Une couche de zinc écarte totalement ce phénomène.
Comparatif technique détaillé
| Critère | Galvanisation à chaud | Métallisation au zinc |
|---|---|---|
| Température pièce | 450 °C (bain) | Ambiante |
| Épaisseur typique | 70 à 200 µm | 80 à 300 µm (sur commande) |
| Adhérence | Métallurgique (alliage Zn-Fe) | Mécanique (ancrage sablage) |
| Aspect | Lisse, gris-bleuté brillant | Mat, gris granuleux |
| Accroche peinture/poudre | Faible (lissage, dégazage) | Excellente (surface rugueuse) |
| Taille pièce max | Limitée par le bain (15-20 m) | Quasi-illimitée (cabines > 8,5 m) |
| Géométries complexes | Pièces creuses : trous d'évent obligatoires | Aucune contrainte de forme |
| Aciers haute résistance | Risque de fragilisation hydrogène | Aucun effet thermique |
| Durabilité C3 (urbain) | Très élevée | Très élevée |
| Durabilité C5M (bord de mer) | Élevée | Élevée |
| Retouches chantier | Limité (peinture riche en zinc) | Pistolet portatif sur place |
| Pertinence sur série standard | Optimale | Équivalente |
| Pertinence sur pièce unitaire ou grande | Limitée | Optimale |
La synthèse : aucun des deux procédés n'est universellement meilleur. Chacun a son terrain de jeu. Sur des séries de poteaux standards qui rentrent dans un bain, la galvanisation gagne. Sur des charpentes soudées sur mesure, des pièces de 7 m de long ou des éléments qu'il ne faut pas chauffer, la métallisation s'impose — c'est précisément pourquoi notre atelier en a fait une spécialité.
La classe C5M et la norme ISO 12944
La norme ISO 12944 classe les environnements de corrosion atmosphérique de C1 (intérieur sec) à C5 (très sévère), avec une distinction C5M pour les ambiances marines et C5I pour les ambiances industrielles agressives.
- C3 — Modérée : zones urbaines, intérieur humide. Exemple : Hasparren, Saint-Palais, intérieur d'Anglet.
- C4 — Élevée : zones industrielles, atmosphère saline modérée. Exemple : Bayonne, Tarnos.
- C5M — Très élevée marine : moins de 2 km du littoral atlantique. Exemple : Anglet plage, Biarritz, Saint-Jean-de-Luz, Hossegor.
Pour une protection de haute durabilité en classe C5M, la norme exige une protection zinc d'au moins 120 µm + finition organique. Les deux procédés y répondent ; le seul vrai différenciateur en marché public devient alors le CCTP qui peut imposer l'un ou l'autre.
SN INDUSBAT travaille en configurations C3, C4 et C5M selon ISO 12944, avec procès-verbaux de chantier, mesures d'épaisseur normalisées et certificats matière. Pour vos appels d'offres au Pays Basque ou dans les Landes, notre bureau peut vous proposer la configuration adaptée à votre CCTP.
Le procédé duplex : zinc + thermolaquage
Pour les ouvrages soumis à une exigence de durabilité maximale — charpentes industrielles, garde-corps de promenade, mobilier urbain littoral, structures portuaires — la solution de référence est le procédé duplex :
- Couche zinc (galvanisation ou métallisation) → protection cathodique du métal.
- Couche thermolaquage poudre époxy → protection du zinc contre les UV et la pluie acide, couleur RAL souhaitée.
L'effet est synergique, et non additif. Le revêtement organique ralentit considérablement la consommation du zinc, tandis que le zinc protège le métal partout où ce revêtement se trouve entamé. Les pylônes côtiers traités en duplex illustrent bien ce principe : ils traversent les décennies sans maintenance lourde, là où une protection organique seule impose des reprises régulières.
C'est exactement le procédé que nous mettons en œuvre quand un client nous demande de thermolaquer un garde-corps ou un portail à Biarritz, Saint-Jean-de-Luz ou Hossegor avec exigence longue durée.
Envoyez-nous le dossier — notre bureau étudie la conformité et propose la configuration adaptée.
Étudier mon projetComment choisir pour votre projet ?
Choisissez la galvanisation à chaud si…
- Vous avez une série de pièces standardisées (poteaux, garde-corps catalogue, tubes).
- Les dimensions tiennent dans un bain (< 15 m, formes simples).
- Vous ne prévoyez pas de peinture par-dessus, ou vous acceptez l'étape de préparation supplémentaire pour l'accroche.
- Votre acier est un acier de construction standard non sensible à l'hydrogène.
Choisissez la métallisation si…
- Votre pièce dépasse 6 m, est assemblée par soudure, ou a une géométrie complexe.
- Vous prévoyez un thermolaquage en finition (duplex) → la surface rugueuse de la métallisation est imbattable pour l'accroche.
- Vous avez un acier à haute résistance ou un alliage que vous ne voulez pas chauffer à 450 °C.
- Vous avez besoin de retoucher sur chantier (impossible avec la galvanisation).
- Vous disposez à proximité d'un atelier équipé, comme SN INDUSBAT à Anglet : la pièce est traitée localement, sans acheminement vers une usine de galvanisation éloignée.
« Nous rencontrons régulièrement des CCTP qui imposent la galvanisation par habitude, alors que le projet réel — une charpente soudée de 8 m — appelle techniquement une métallisation duplex. Lorsque l'information remonte au bureau d'études, le CCTP est révisé dans la grande majorité des cas. » — équipe technique SN INDUSBAT.
Questions fréquentes
Quelle est la différence entre métallisation et galvanisation ?
La galvanisation à chaud trempe la pièce dans un bain de zinc en fusion à 450 °C. La métallisation projette du zinc fondu sur la pièce avec un pistolet, à température ambiante. La métallisation permet de traiter des pièces qui ne supporteraient pas le bain (grandes dimensions, géométries complexes, alliages thermosensibles), et donne une surface plus rugueuse qui adhère mieux aux finitions peinture.
Laquelle protège le mieux en bord de mer ?
Les deux procédés assurent une excellente protection en classe C5M, l'atmosphère marine sévère au sens de l'ISO 12944. La durabilité dépend avant tout de l'épaisseur de zinc appliquée et de l'exposition réelle de l'ouvrage. Dans les deux cas, l'association à un thermolaquage de finition — le procédé duplex — offre le niveau de protection le plus élevé.
Lequel est le plus adapté selon le volume à traiter ?
La galvanisation à chaud tire son avantage des grandes séries de pièces standardisées, le bain traitant plusieurs pièces simultanément. La métallisation s'impose sur les pièces unitaires, les grandes dimensions — jusqu'à 8,5 m chez SN INDUSBAT — et les géométries qui n'entrent pas dans un bain de galvanisation.
Quel procédé pour des marchés publics en classe C5M ?
Les deux procédés sont conformes à l'ISO 12944 en classe C5M. Le choix dépend du CCTP : certains exigent explicitement la galvanisation, d'autres acceptent les deux ou exigent un système duplex (métallisation ou galvanisation + thermolaquage). SN INDUSBAT travaille en configurations C3, C4 et C5M selon la norme ISO 12944.
Peut-on thermolaquer par-dessus une pièce galvanisée ou métallisée ?
Oui, et c'est même le procédé recommandé pour la durabilité maximale (procédé duplex). Le zinc protège le métal de la corrosion, le thermolaquage protège le zinc des UV et donne la couleur RAL souhaitée. La surface métallisée est naturellement rugueuse et accroche très bien la poudre époxy.
Continuer la lecture
Thermolaquage d'un portail au Pays Basque : procédé, étapes et durabilité
Le guide complet pour rénover un portail rouillé ou écaillé.
Lire l'articleNotre service de métallisation au zinc
Procédé complet, cabines jusqu'à 8,5 m, configurations jusqu'à C5M (ISO 12944).
Voir le service
Espace pros & industrie — marchés publics, charpentes, séries
CCTP, certificats matière, mesures d'adhérence : notre accompagnement des professionnels.
Découvrir